
 fi
Get Free Quote 

HDPE-putkien liitäntämenetelmät: Butt Fusion, sähköfuusio ja siirtymät
Teollisuuden uutisia-HDPE on ansainnut paikkansa haudatuissa vesijohdoissa, viemärivoimaputkissa ja teollisuusprosessilinjoissa, koska se on sitkeä, joustava ja kemiallisesti kestävä. Jokainen näistä eduista riippuu kuitenkin nivelistä. Hyvin tehdystä fuusioliitoksesta tulee vahvempi kuin itse putken seinämä; kiireinen on ensimmäinen vuoto, josta kuulet täytön jälkeen. Seuraavassa on kenttäsuuntautunut katsaus HDPE-putkien liitäntämenetelmiin, yksityiskohtiin, jotka ratkaisevat liitoksen kestävyyden ja mitä tehdä, kun HDPE:n on kohdattava PPR, PVC tai metalli. Muistiinpanot perustuvat omaan valmistus- ja projektikokemukseemme Subanissa, jossa olemme valmistaneet putkia ja liittimiä vuodesta 2003 lähtien.
Lue putki ennen kuin valitset menetelmän
Kolme numeroa ratkaisee lähes kaiken liitännässä: ulkohalkaisija, DR (mittasuhde) ja polyeteenilaatu. DR on ulkohalkaisija jaettuna seinämän paksuudella, joten pienempi DR tarkoittaa paksumpaa seinämää ja korkeampaa paineluokkaa. Alueella PE100 DR 11 laskeutuu noin PN 16:een, DR 17 noin PN 10:een ja DR 26 lähellä PN 6:ta vesihuoltoa varten. Seinämän paksuus määrittää myös lämmitys- ja jäähdytysajat - 250 mm:n DR 17 -putki tarvitsee paljon enemmän liotus- ja jäähdytysaikaa kuin saman liikkeen 63 mm:n DR 11 -patteri.
Yhdistä menetelmä mittaan ja paikkaan. Puskusulatus kattaa useimmat halkaisijat noin 63 mm:stä ylöspäin, hylsyfuusio käsittelee pienet poraukset aina 63 mm asti, sähköfuusio sopii tiukoille kaivannoille ja sidoksille ja mekaaniset liittimet palvelevat huoltolinjoja ja laiteliitäntöjä. Älä koskaan vähennä liitosta äänettömästi: jos puristusliitin menee PN 16 -linjaan, itse liitos on luokiteltava sille.
Neljän ytimen HDPE-putkien liitäntämenetelmät
Butt fuusio
Työhevosmenetelmä. Kaksi putken päätä asetetaan neliömäisiksi, kuumennetaan lämmitystyökalulla noin 200–220 celsiusasteeseen, työnnetään sitten yhteen ja pidetään, kunnes muodostuu kaksoishelmi ja jäähtyy. Oikein tehtynä liitos on homogeeninen - ei tiivistettä, ei vuorausta, ei kolmatta materiaalia, joka rikkoutuisi. Se tarvitsee kunnollisen fuusiokoneen, puhtaat olosuhteet ja jäähdytysaikaa kunnioittavan miehistön.
Sähköfuusio
Sähköfuusioliittimen pistorasian sisällä on vastuskäämi. Fuusiolaatikko käyttää määrättyä jännitettä ja aikaa sulattaen liitosreiän ja putken pinnan yhdeksi kappaleeksi. Se on paras valinta, kun sulatuskone ei mahdu, korjausholkkien korjaamiseen ja olemassa oleviin linjoihin sitomiseen. Pinnan esikäsittely on täällä tärkeämpää kuin missään muualla: raaputa, puhdista ja merkitse ennen kuin annat energiaa.
Pistorasian fuusio
Pienellä halkaisijalla kädessä pidettävä lämmitystyökalu, jossa on uros- ja naarasholkit, lämmittää putken pään ja liitosholkin samanaikaisesti. Se on nopea, edullinen ja luotettava noin 63 mm:iin asti, mikä tekee siitä yleisen huoltolinjoissa, kastelussa ja pienissä porauksissa.
Mekaaniset ja puristusliittimet
Puristusliittimet perustuvat jäykisteeseen ja elastomeeritiivisteeseen, kun taas laipalliset adapterit kiinnittävät HDPE:tä pumppuihin, venttiileihin ja muihin materiaaleihin. Ne ovat nopeita ja irrotettavia, mutta ne tuovat eri materiaalia linjaan ja niillä on yleensä pienempi arvo kuin putkella. Käytä niitä siellä, missä niiden luokitus sen sallii, ei käyttömukavuus.
| menetelmä | Tyypillinen halkaisija | Painekyky | Parhaiten käytetty |
|---|---|---|---|
| Butt fuusio | 63 mm ja enemmän | Täysi putken luokitus | Verkkovirta, voimaverkko, pitkät ajot |
| Sähköfuusio | 20-800 mm | Kiinnityksen täydellinen luokitus | Tiukat kaivannot, korjaukset, kiinnitykset |
| Pistorasian fuusio | 20-63 mm | Kiinnityksen täydellinen luokitus | Pieni kaivovesi ja kastelu |
| Puristus | 20-63 mm | Yleensä alle putken arvot | Huoltolinjat, mittarit, tilapäiset työt |
| Laipallinen adapteri | Mikä tahansa, oikealla tapilla | Riippuu tiivisteestä ja pultista | Pumppuhuoneet, venttiilit, laitteet |
Käytännöllinen Butt Fusion -sekvenssi
Viidenkymmenen vuoden yhteisen ja takaisinsoittojen välinen ero johtuu yleensä muutamasta tottumuksesta. Työjärjestys näyttää tältä:
- Kiinnitä molemmat päät, tarkista kohdistus ja puhdista putki liasta, öljystä ja vedestä.
- Kohdista molemmat päät, kunnes lastut ovat yhtenäisiä ja pinnat ovat neliömäisiä.
- Tuo päät yhteen ja tarkista rako ja offset; näkyvä epäsuhta tarkoittaa uudelleenkiinnitystä ennen lämmitystä.
- Kuumenna laadulle ja seinämän paksuudelle määritettyyn lämpötilaan ja odota, että helmi saavuttaa vaaditun koon.
- Vedä lämmitin ulos ja sulje päät koneenvalmistajan ilmoittaman aukioloajan sisällä - epäröi ja pinta hapettuu.
- Rakenna sauman palle määritellyllä paineella ja jätä se sitten rauhaan.
- Jäähdytä paineen alaisena - nyrkkisääntönä vähintään minuutti seinämän paksuuden millimetriä kohden, pidempään kylmällä säällä.
- Tarkasta helmi: tasainen, molemmin puolin kierretty, vailla aukkoja ja ilman näkyvää liitosviivaa.
Missä HDPE-liitännät yleensä menevät pieleen
- Lika, kosteus tai öljykalvo kuumennetulla pinnalla, mikä on yleisin syy hauraan kylmäliitoksen muodostumiseen.
- Lämmittimen lämpötila ikkunan ulkopuolella tai lämmitin, jota ei ole puhdistettu saumojen välistä.
- Väärä DR tai seinämän paksuus kahden liitettävän putken välillä.
- Jäähdytys katkesi, koska ojan miehistö odottaa.
- Puristusmutterit on kiristetty liikaa, jolloin vuoraus halkeaa tai jäykiste jätetään kokonaan pois.
- Ei varaa lämpöliikenteeseen, joten upotettu siima vetää mekaanista liitosta jäähtyessään.
HDPE:n liittäminen PPR:ään, PVC:hen ja metalliin
Useimmat vuodot ilmenevät siirtymissä, koska kaksi materiaalia, joilla on eri jäykkyys, laajenemis- ja lämpötilarajat, kohtaavat yhdessä paikassa. Kolme luotettavaa vaihtoehtoa ovat laipallinen sovitin (vakain ja huollettavin), kierteinen siirtymäliitin metalli- tai vahvistetulla muovikierteellä ja puristussovitin pienempiä huoltolinjoja varten. Valitsetpa kumman tahansa, tue putkea siirtymän molemmilta puolilta, jotta liitos ei koskaan kanna taivutuskuormaa.
HDPE:stä PPR:ään vesihuollossa
Yleinen asettelu tuo HDPE-huoltojohdon rakennukseen ja siirtyy PPR:ään sisänousuihin ja jakeluun, koska PPR käsittelee kuumaa vettä ja kuumasulateliitokset on helppo tehdä tehtaan sisällä. Vaihto vaatii tarkoitukseen tehdyn PE-to-PPR-sovittimen kourallisen yhteensopimattomien kierteiden sijaan.
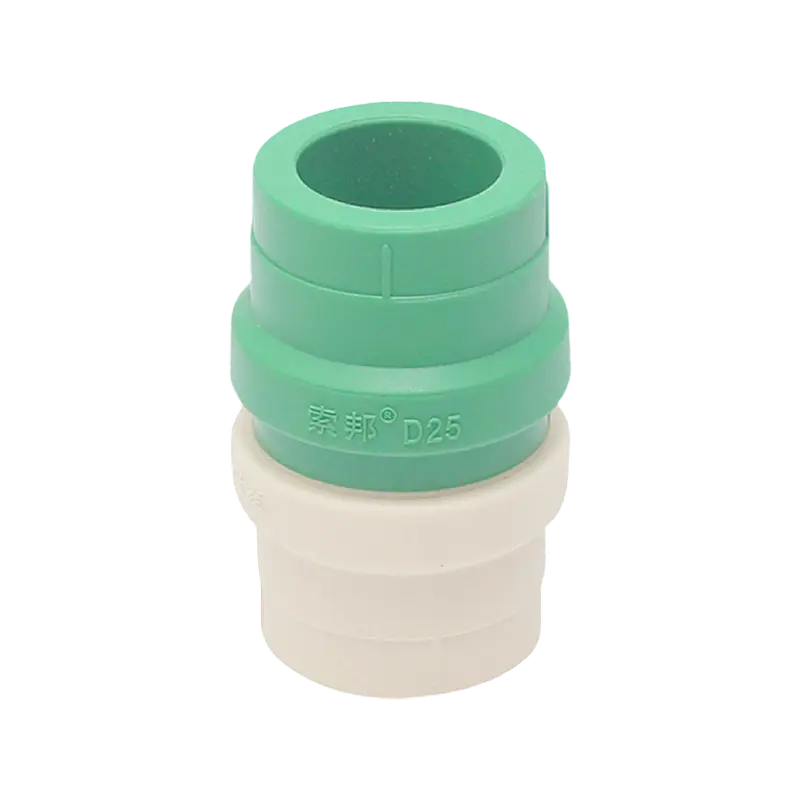 PPR-PE D25 putkisovitin PE-PPR-siirtymiin D25 kuumasulate-PPR-liitin tarkoitukseen tehtyihin PE-PPR-vaihtoihin, mitoitettu vastaamaan PE-huoltolinjoja ja PPR-nousuputkia. Näytä tuote →
Sovittimen koko vastaa sekä PE-huoltolinjaa että PPR-nousua ja pidä siirtymä käytettävissä kaikkialla, missä vaatimukset sen sallivat.
HDPE:stä PVC:hen viemäröintiin
Maan alla HDPE-maa- ja viemärilinjat kohtaavat usein PVC-pinon tai tarkastuskammion rakennuslinjalla. Joustava liitin tässä asennossa imee pienet kulmaerot ja lämpöliikkeet ja säästää työmaatiimin yrittämästä saada kaksi jäykkää putkea kohdakkain liuotinsementin kanssa.
 PVC-kierrettävä joustava suora kulmaliitin viemäriliitäntöihin Pyöritettävä PVC-tyhjennysliitin, joka on saatavana mallissa D75, D110 ja D160, joka sopii joustavaan kohdistukseen HDPE-maalinjan ja PVC-pinojen kohtaamiseen. Näytä tuote →
Jos siirtymä on haudattu, suojaa metalliosat ja varmista, että liittimen luokitus vastaa tyhjennyskäyttöä.
HDPE metalliksi
Messinki- tai pronssiset siirtymäliittimet ovat tavallinen vastaus pumpuissa, mittareissa ja säiliöissä. Käytä asianmukaista kierretiivistettä, eristä erilaiset metallit spesifikaatioiden niin vaatiessa ja kiristä laipat ristikkäin ilmoitetun vääntömomentin sijaan "riittävän tiukasti".
Haudatut linjat, liike ja testaus
HDPE liikkuu. Sen lämpölaajenemiskerroin on useita kertoja teräksen lämpölaajenemiskerroin verrattuna, joten aamun viileään asennettu linja yrittää lyhentyä iltapäivällä. Tee pitkiä lenkkejä lempeällä käärmeellä, salli liike mekaanisissa liitoksissa ja rajoita pumppujen ja venttiilien laippaliitokset, joissa työntövoimalla on jonnekin mennä.
Kaivannon valmistelu on yhtä tärkeä kuin itse liitos. Peitä putki hienolle materiaalille, jossa ei ole teräviä kiviä, pidä kannen syvyys rakenteen mukaisena ja tiivis sivutäyttö ennen päätäyttöä. Meidän HDPE viemäriputken asennusohje kattaa kuivikkeet, peitteen syvyyden ja routanäkökohdat tarkemmin.
Painetesti ennen täyttöä aina, kun spesifikaatiot sen sallivat, tyypillisesti 1,5 kertaa suunnittelupaineella tallennetulla pitoajalla, ja kirjaa jokaisen liitoksen sijainti. Kun jokin vaatii myöhemmin huomiota, yhteisrekisteri muuttaa kaivauspäivän tunnin kaivaukseksi.
Työskentely toimittajan kanssa, joka näkee koko linjan
Suban, jota operoi Shanghai Pilsa Pipe Industry Co., Ltd., on valmistanut putkia ja liitososia vuodesta 2003 lähtien, ja sen tuotantolaitokset sijaitsevat Shanghaissa ja Zhoukoussa, Henanissa. Valikoimamme kattaa PPR-vesijärjestelmät, PVC-viemäri- ja sähköputkijärjestelmät, PE-RT-lattialämmityksen sekä HDPE-viemäriputket ja kaksiseinäiset aaltopahviputket. Vientikokemus yli 20 maahan ja CE-sertifiointi tukevat kansainvälisten projektien dokumentointipuolta.
Jos olet kokoamassa linjaluetteloa, jossa HDPE-verkkoa sekoitetaan PPR-nousuputkiin tai PVC-viemäröintiin, lähetä tiedot tiimillemme ja vahvistamme sopivat varusteet, koot ja luokitukset. Sen lajittelu tarjousvaiheessa on lähes aina nopeampaa kuin paikan päällä.
Tuotteemme //
Suosittele tuotteita
 +86-13801995968
 +86-18017886575

 No. 366, Lane 6995, Puxing Road, Fengxian District, Shanghai
Tekijänoikeus © SHANGHAI PILSA PIPE INDUSTRY CO., LTD. All rights reserved.